

Partikelzählung in der Praxis: Durchführung, Nutzen – und Vergleichbarkeit
Erscheinungsjahr: 2026
Bei einer routinemäßigen Untersuchung unseres Hydrauliköls wurde eine unerwartet schlechte Reinheitsklasse festgestellt. Um das Ergebnis zu überprüfen, haben wir dieselbe Probe an ein zweites Labor geschickt – und dort eine andere Reinheitsklasse erhalten. Wie kann es sein, dass zwei Labore bei derselben Ölprobe zu unterschiedlichen Ergebnissen kommen?
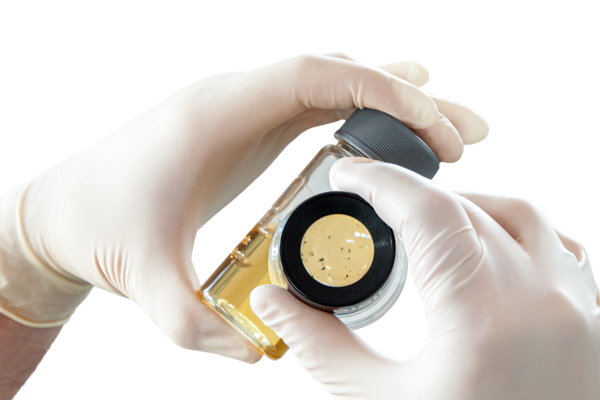
Eine Zahl, zwei Normen
Manche Anwender haben möglicherweise schon folgende Beobachtung gemacht: OELCHECK weist für eine Probe eine Reinheitsklasse aus und gibt eine Empfehlung zur Ölpflege. Dann kann es gelegentlich vorkommen, dass der eigene Partikelzähler (oder andere Laborbefunde) bei Proben aus derselben Anlage einen abweichenden Wert anzeigt. Solche Beobachtungen lassen sich fast immer erklären. Denn die Reinheitsklassen werden zwar nach einer einheitlichen Norm angegeben, für die Zählweise gibt es jedoch mehrere zulässige Varianten.
Die weltweit am häufigsten angewandte Klassifizierung ist die ISO 4406. Sie fasst die gezählten Partikel in drei Größenbereichen zusammen – größer 4 µm(c), größer 6 µm(c) und größer 14 µm(c). Dargestellt wird das Ergebnis als dreiteiliger Code, beispielsweise 19/17/14.
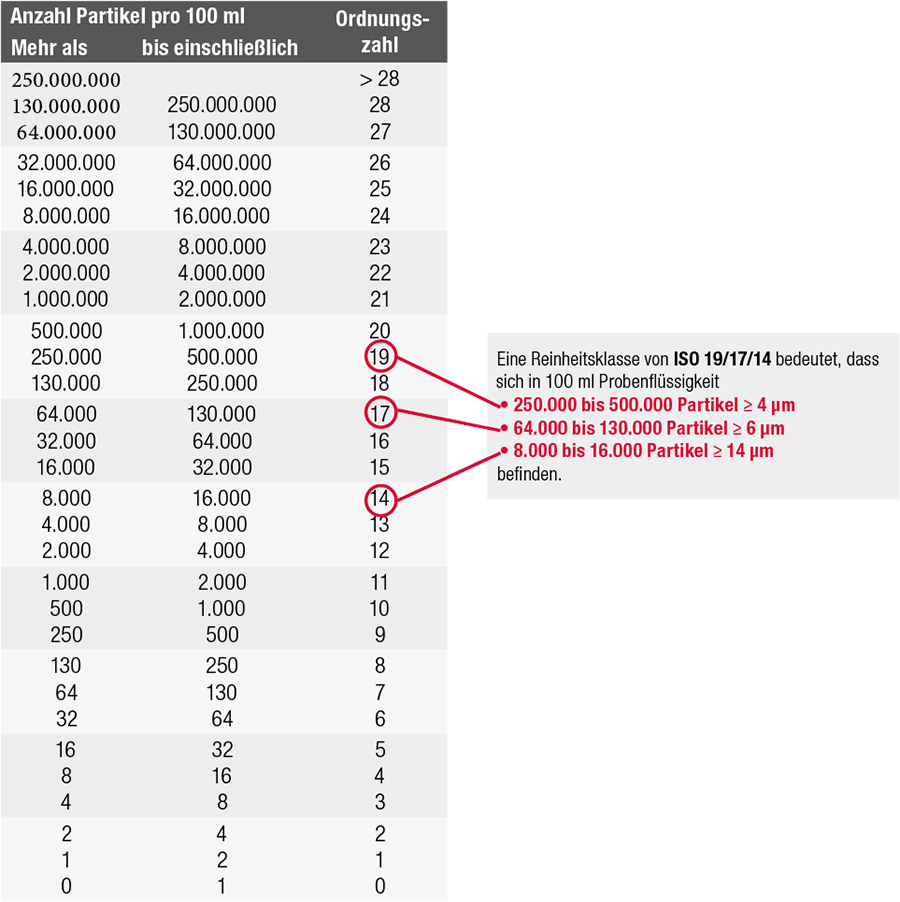
Diese Umrechnung hat sich bewährt: Die Messwerte werden mit statistischen Methoden zu Klassen aufbereitet und dadurch vergleichbarer und leichter interpretierbar. Wichtig ist dabei die Arbeitsteilung zwischen zwei Normen: Die ISO 4406 legt fest, wie ein Ergebnis dargestellt wird; wie gemessen wird, regelt wiederum die ISO 11500. Diese Zählnorm eröffnet dem Labor bewusst Spielräume bei der Probenvorbereitung, die jedes Labor entsprechend seiner Aufgabenstellung nutzt.
Warum die Probe oft verdünnt wird
Im Idealfall wird eine Probe unverdünnt gemessen. Dafür ist allerdings eine weitgehend „klare Sicht“ erforderlich. Im Laboralltag überwiegen jedoch eingetrübte Gebrauchtschmierstoffe, die Reaktionsprodukte, Feuchtigkeit oder feinste Luftbläschen enthalten. Auch eine hohe Viskosität oder eine dunkle Probe sprechen für eine Verdünnung.
Die ISO 11500 lässt dafür mehrere Lösemittel zu – von Mineralöl über Benzinfraktionen bis zu Iso-Propanol und Toluol –, die sich in ihrer Polarität und damit in ihrer Wirkung unterscheiden.
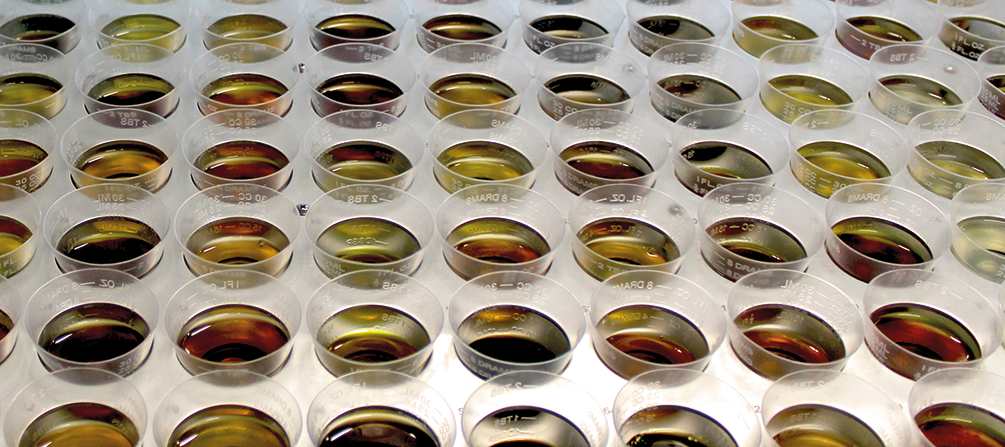
Genau hier setzt die Erfahrung des OELCHECK Labors an. Seit vielen Jahren kommt ein Verfahren zum Einsatz, das die ASTM D7647 als „Water-Masking“ beschreibt: eine Mischung aus 25 Prozent Iso-Propanol und 75 Prozent Toluol. Sie löst feinste Wassertröpfchen ebenso an wie einen erheblichen Teil der Alterungsprodukte – jene weichen Bestandteile, die als „Soft Contaminants“ oder Varnish bezeichnet werden.
Der Nutzen einer Verdünnung liegt für den Anwender auf der Hand: Ein Partikelzähler unterscheidet zunächst nicht zwischen harten und weichen Partikeln. Für die Bewertung einer Anlage ist aber vor allem die Fracht an harten, abrasiv wirkenden Partikeln aussagekräftig – denn diese verursachen Verschleiß. Die gezielte Verdünnung schärft den Blick auf genau diese Partikel.
Was die Sensortechnik beiträgt
Ein zweiter Einflussfaktor ist die Messtechnik. Moderne Laboratorien arbeiten mit Laserlichtsensoren. OELCHECK betreibt mehrere Geräte parallel. Vereinzelt sind in der Branche noch ältere Weißlichtsensoren im Einsatz, deren geringere Lichtstärke feine Partikel weniger deutlich abbildet. Das kann in der Praxis zwei bis drei Reinheitsklassen ausmachen. Ein abweichender Wert kann also schlicht von einer anderen Gerätegeneration stammen. Klar geregelt ist dagegen die Kalibrierung: Für automatische Zähler gilt die ISO 11171 mit dem NIST-rückführbaren Teststaub ISO MTD.
Für die Bewertung von Abweichungen hat sich eine Faustregel etabliert: Zwei Messergebnisse stimmen gut überein, wenn sie je Kanal um nicht mehr als ±1 Klasse voneinander abweichen. OELCHECK führt je Probe drei Messungen durch und vergleicht sie – eine interne Kontrolle, die eine hohe Wiederholgenauigkeit sichert. Liegen wir laborübergreifend innerhalb von ±1 Klasse, ist das ein sehr gutes Ergebnis.
Zwei Verfahren, unterschiedliche Stärken
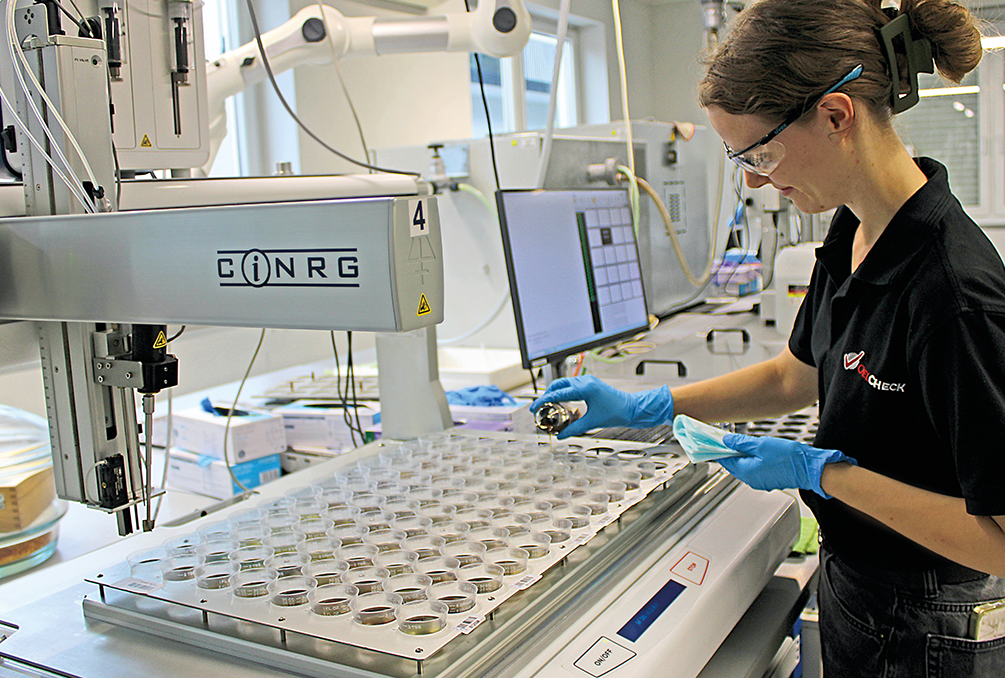
Aus dieser Systematik ergibt sich, warum OELCHECK für seine Kunden zwei Verfahren vorhält. Das Standardverfahren ist die Laserpartikelzählung: Die verdünnte Probe wird durch eine Durchflusszelle geführt. Blockieren Partikel den Laserstrahl, registriert der Sensor die Abschattung, die elektronisch ausgewertet und gegen den Kalibrierstaub abgeglichen wird. Das Verfahren ist gut automatisierbar, außerordentlich stabil und für Hydraulik-, Turbinen- und Isolieröle die Methode der Wahl. Höherviskose Getriebeöle lassen sich bei entsprechender Verdünnung ebenfalls messen.
Für einige Medien empfiehlt sich ein anderer Weg: Bei wässrigen Hydrauliken mit Emulsionsanteilen entstehen feinste Tröpfchen; bei Schneidölen sind sehr hohe Partikelfrachten zu erwarten. Hier spielt die mikroskopische Partikelzählung nach ISO 4407 ihre Stärken aus: Die Probe wird über eine Filtermembran mit 1,2 µm Porenweite filtriert, die getrocknete Membran unter einem automatisierten Mikroskop abgerastert und von einer Bildanalysesoftware ausgewertet. Erfasst werden dabei ausschließlich feste Partikel.
Hinzu kommt ein Erkenntnisgewinn, den keine andere Methode bietet: Unter dem Mikroskop wird sichtbar, ob metallisch glänzende Partikel auf Verschleiß hindeuten oder ob Staubpartikel beziehungsweise weiche Ablagerungen vorliegen. Selbst Fasern lassen sich zuordnen – gelegentlich stammen sie gar nicht aus der Anlage. Auf den Filterbildern sieht man häufig Fasern, die vermutlich bei der Probenentnahme hinzugekommen sind. Ein Hinweis darauf, wie viel eine sorgfältige Probenahme zur Aussagekraft beiträgt. Angeboten wird die mikroskopische Zählung als Sonderuntersuchung mit zusätzlicher Laborberichtsseite; seit Kurzem steht OELCHECK dafür ein hochmodernes Mikroskop zur Verfügung (mehr dazu auf Seite 6 in dieser Ausgabe).
So gewinnen Anwender Sicherheit
Daraus ergibt sich für Kunden von OELCHECK eine Empfehlung, die sich leicht beherzigen lässt: Anlagenbetreiber sollten die Entwicklung an ihrer eigenen Anlage über einen gewissen Zeitraum verfolgen. Bei gleichbleibender analytischer Vorgehensweise liefert der daraus ableitbare Trend die verlässlichsten Erkenntnisse.
Wer regelmäßig Proben einsendet, erkennt zuverlässig, wie sich die Fluidreinheit entwickelt – und erhält Antworten auf zwei zentrale Fragen:
1. Arbeitet die Filtration wie vorgesehen?
2. Gelangen fortlaufend neue Partikel ins System?
Ebenso aufschlussreich ist es, die Ursache für erhöhte Werte genau zu bestimmen: Handelt es sich um harte Partikel – oder doch nur um Alterungsprodukte, die so weit verklumpt sind, dass sie im Test als Partikel erfasst werden? Diese Unterscheidung führt zu unterschiedlichen Maßnahmen: Bei fortgeschrittener Ölalterung ist eine intensivere Filtration nicht das Mittel der Wahl, weil dabei auch Additive ausgetragen werden können. Einen ersten Anhaltspunkt liefert der Zahlencode selbst. Eine Klasse wie 22/20/12, deren letzte Zahl gegenüber den erhöhten vorderen Werten deutlich abfällt, spricht beispielsweise eher für Wasser, Schlamm oder Varnish.
Die Parameter im Zusammenspiel
Damit ist der Kern benannt: Die Partikelzählung ist ein aussagekräftiger Parameter – und entfaltet ihre volle Aussagekraft in Kombination mit weiteren Ergebnissen. Erst gemeinsam mit Wassergehalt, Elementanalyse, FT-IR-Spektrum, Neutralisationszahl und, je nach Fragestellung, dem MPC-Test ergibt sich ein belastbares Bild. Welche Reinheitsklasse gefordert ist, richtet sich nach der Anwendung: Servoventiltechnik stellt beispielsweise höhere Anforderungen als ein Industriegetriebe. Dass die Probenaufbereitung künftig noch stärker vereinheitlicht wird, zeichnet sich ab – bei ASTM und FVA wird daran gearbeitet.
Bis dahin gilt: Ein OELCHECK Laborbericht enthält mehr als reine Zahlenreihen. Unsere Tribologen ordnen jedes Ergebnis im Zusammenhang mit der jeweiligen Maschine ein – und stehen für Rückfragen jederzeit zur Verfügung.
OELCHECK beantwortet auch Ihre Fragen zu den Themen Schmier- und Betriebsstoffanalysen sowie Tribologie.
Kontaktieren Sie uns per E-Mail (info(at)oelcheck.de) oder Fax +49 8034/9047-47.
OELCHECKER Sommer 2026 | Seite 10-11


